一回抜取検査計画
「一回抜取検査計画エクスプローラ」では、二項分布または超幾何分布に従う計画の合格確率を調べることができます。[実験計画(DOE)]>[標本サイズエクスプローラ]>[品質]>[一回抜取検査計画]を選択します。
「一回抜取検査計画エクスプローラ」の設定
ラジオボタン・テキストボックス・メニューによって、実験や調査の仮定(仮説検定に用いる前提)を設定します。それらの設定を変更すると、プロファイルが更新されます。プロファイル上で十字をドラッグすることでも、設定を変更できます。
抽出方法
[二項分布(無限母集団)]または[超幾何分布(有限母集団)]を選択できます。
超幾何分布(有限母集団)
一定のロットサイズに基づいて、抜取方式を指定します。
二項分布(無限母集団)
永続的な工程など、二項分布を仮定するのが適切な状況での抜取方式に対して用います。
AQL
合格品質水準(AQL)。許容できる品質水準のうち、最悪の値を指定します。概して合格とみなしてもよい不良率(不適合品率)の最大値を入力してください。望ましいのは、合格品質水準(AQL; Acceptable Quality Limit)として設定した値よりも不良率が小さいロットが高確率で合格するような抜取検査です。AQLは、抜取検査の属性ではありません。
生産者リスク (α)
第1種の誤りの確率。第1種の誤りの確率(アルファ)は、不良率が合格品質水準(AQL)と等しいロットが不合格となってしまう確率です。これは、「生産者リスク」とも呼ばれています。この値は、抜取計画に変更を加えるたびに更新されます。
RQL
不合格品質水準(RQL)。不合格とみなしたい不良率(不適合品率)の最小値を入力してください。不合格品質水準(RQL; Rejectable Quality Limit)は、合格品質水準(AQL; Acceptable Quality Limit)以上でなければなりません。不合格品質水準(RQL)は、限界品質水準(Limiting Quality Level; LQL)またはロット許容不良率(Lot Tolerance Percent Defective; LTPD)とも呼ばれています。望ましいのは、不合格品質水準(RQL)で定めた値よりも不良率が大きいロットが低確率で合格するような抜取検査です。
消費者リスク (β)
第2種の誤りの確率。第2種の誤りの確率(ベータ)は、不良率が不合格品質水準(RQL)と等しいロットが合格となってしまう確率です。これは、「消費者リスク」とも呼ばれています。この値は、抜取計画に変更を加えるたびに更新されます。
目標
指定の「合格する確率」・「生産者リスク(α)」・「消費者リスク(β)」に対して、[標本サイズ]・[不良数]・[不良率]のいずれかを計算することができます。
合格する確率
指定された抜取検査でロットが合格する確率を示します。
標本サイズ
検査対象のロットのユニット数を指定します。
ロットサイズ
(超幾何分布(有限母集団)の場合のみ使用可能。)抜取を行うロットのサイズを指定します。
不良数
抜取検査で許容する不良個数(ロットを合格とみなす不良個数)を指定します。
不良率
予測されるロットの不良率を指定します。
「一回抜取検査計画エクスプローラのプロファイル」
プロファイルは、抜取検査計画がロットの合格する確率にどのような影響を与えるかを示します。プロファイル上で標本サイズ・ロットサイズ・不良数・不良率にインタラクティブに変更を加えると、ロットの合格する確率が更新されます。合格する確率、生産者リスク(α)、または消費者リスク(β)を指定して標本サイズ・不良数・不良率のいずれかを計算するには、「目標」を設定してから[実行]をクリックします。
「一回抜取検査計画エクスプローラのオプション」
「エクスプローラ」の赤い三角ボタンのメニューとレポートのボタンを使って、以下のオプションが使用できます。
シミュレーションデータ
データテーブルが開き、エクスプローラでの設定に基づいてシミュレートしたデータが表示されます。応答列の計算式は、乱数を生成するための計算式となっており、指定された設定に対応したものになっています。テーブルスクリプトを実行してシミュレーションデータを分析します。
収集用データテーブルの作成
データの収集に使える新しいデータテーブルが作成されます。データテーブルには、データを分析するためのスクリプトも含まれています。
設定を記録
現在の設定が「設定の記録」の表に保存されます。複数の異なる計画を保存して、比較することができます。詳細については、標本サイズエクスプローラの「設定の記録」を参照してください。
デフォルトに戻す
すべてのパラメータとグラフをデフォルトの設定にリセットします。
「プロファイル」の赤い三角ボタンをクリックすると、次のようなオプションが表示されます。
最適化と満足度
設定を最適化することができます。『プロファイル機能』の「満足度プロファイルと最適化」を参照してください。
メモ: 標本サイズエクスプローラのレポートは、*.jmpdoeファイルとして保存できます。ファイルを開くとエクスプローラのウィンドウが表示されます。閉じる時は、ファイルを保存するかどうかを確認するメッセージが表示されます。
一回抜取検査計画エクスプローラの例
この例では、一回抜取検査計画エクスプローラを使って、指定の抜取検査計画においてロットの合格する確率を2つの値に設定したときの標本サイズの差を調べます。ロットサイズを1,000個、許容する不良数を1、不良率を0.035とします。
1. [実験計画(DOE)]>[標本サイズエクスプローラ]>[品質]>[一回抜取検査]を選択します。
2. 「抜取方法」は、「超幾何分布(有限母集団)」のままにします。
3. 「AQL」と「RQL」は、デフォルトの値のままにします。
4. 「目標」は「標本サイズ」のままにします。
5. 「合格する確率」は、「0.80」のままにします。
6. プロファイルで、「ロットサイズ」を1000に設定します。
7. プロファイルで、「不良数」を「2」に設定します。
8. プロファイルで、「不良率」を0.035に設定します。
9. [実行]をクリックします。
10. [設定を記録]をクリックすると、指定した抜取検査で80%の合格確率を達成するには44個の標本サイズが必要であるという結果が保存されます。
11. 開いたウィンドウで、デフォルトの設定の名前をそのまま使い、[OK]をクリックします。
12. [合格する確率]を今度は「0.90」に設定します。
13. [実行]をクリックします。
14. [設定を記録]をクリックすると、指定した抜取検査で90%の合格確率を達成するには32個の標本サイズが必要であるという結果が保存されます。
15. 開いたウィンドウで、デフォルトの設定の名前をそのまま使い、[OK]をクリックします。
図29.14 一回抜取検査計画エクスプローラ
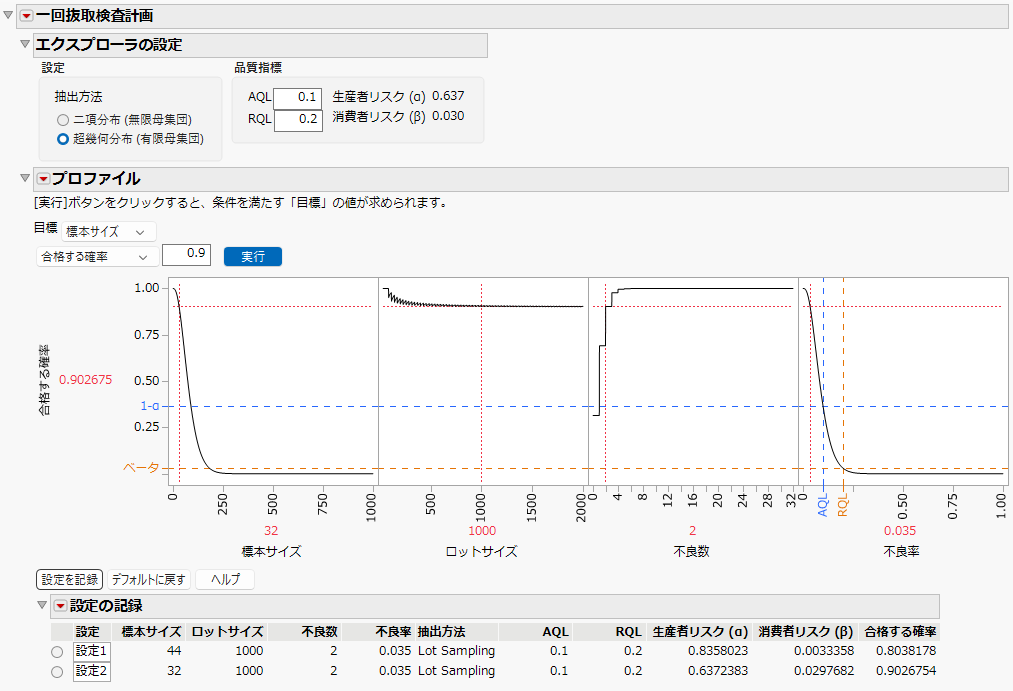
標本サイズの32と44を、生産者リスクと消費者リスクの観点で比較してみると、標本サイズが大きい方が生産者リスクが高く、消費者リスクが低いことがわかります。
一回抜取検査計画エクスプローラの統計的詳細
「合格する確率」とは、現在の標本サイズと不良率において、許容される不良数以下の不良しか観測されない確率です。この確率は、無限母集団の場合は二項分布を使い、有限母集団の場合は超幾何分布を使って計算されます。
αの値は、現在の標本サイズとAQLにおいて許容される不良数以上の不良を観測する確率です。
βの値は、現在の標本サイズとRQLにおいて許容される不良数以下の不良しか観測されない確率です。